




Le crepe superficiali nella rettifica abrasiva possono essere un vero grattacapo per chi è coinvolto nella lavorazione dei metalli e in altri settori correlati. In qualità di fornitore di rettifica abrasiva, ho visto in prima persona come queste crepe possano influire sulla qualità del prodotto finale, comportare un aumento dei costi e persino comportare rischi per la sicurezza. In questo post del blog condividerò alcuni suggerimenti su come prevenire le crepe superficiali nella molatura abrasiva in base alla mia esperienza nel settore.
Comprendere le cause delle crepe superficiali
Prima di parlare di prevenzione, è importante capire in primo luogo quali sono le cause delle crepe superficiali. Ci sono diversi fattori che possono contribuire a questo problema, tra cui:
- Alta pressione di macinazione: Quando viene applicata troppa pressione durante il processo di macinazione, può generare calore eccessivo. Questo calore può causare una rapida espansione e contrazione della superficie del materiale, portando alla formazione di crepe.
- Velocità della mola errata: Anche l'utilizzo di una mola alla velocità sbagliata può causare crepe sulla superficie. Se la ruota gira troppo velocemente, può creare molto attrito e calore, mentre una ruota che gira troppo lentamente potrebbe non essere in grado di rimuovere il materiale in modo efficiente, rendendo il processo di macinazione più faticoso sul materiale.
- Mole smussate: Man mano che una mola si usura, diventa meno efficiente nella rimozione del materiale. Una mola non affilata può far sì che il materiale si surriscaldi più del necessario, aumentando il rischio di crepe superficiali.
- Mole inadeguate: Materiali diversi richiedono tipi diversi di mole. L'utilizzo della mola sbagliata per un particolare materiale può portare a scarse prestazioni di rettifica e ad una maggiore probabilità di crepe superficiali.
- Mancanza di raffreddamento: Durante la macinazione viene generata una notevole quantità di calore. Senza un adeguato raffreddamento, questo calore può accumularsi e causare la rottura del materiale.
Suggerimenti per prevenire le crepe superficiali
Ora che sappiamo cosa provoca le crepe superficiali, esaminiamo alcuni modi per prevenirle.

1. Controllare la pressione di macinazione
Una delle cose più importanti che puoi fare per prevenire le crepe superficiali è controllare la pressione di rettifica. Si desidera applicare una pressione sufficiente per rimuovere il materiale in modo efficace senza surriscaldarlo. Potrebbe volerci un po' di pratica, ma puoi iniziare con un tocco leggero e aumentando gradualmente la pressione secondo necessità. Se notate che il materiale inizia a riscaldarsi o se il processo di macinazione vi sembra troppo difficoltoso, riducete immediatamente la pressione.
2. Utilizzare la velocità della mola corretta
Assicurati di utilizzare la velocità della mola corretta per il materiale con cui stai lavorando. La maggior parte delle mole è dotata di un intervallo di velocità consigliato, quindi assicurati di seguire queste linee guida. Di solito puoi trovare queste informazioni sulla ruota stessa o nelle istruzioni del produttore. L'uso di una smerigliatrice a velocità variabile può anche darti un maggiore controllo sul processo di macinazione e aiutarti a evitare di utilizzare la velocità sbagliata.
3. Mantieni affilate le mole
Ispeziona regolarmente le tue mole per rilevare eventuali segni di usura. Se una ruota appare opaca o danneggiata, sostituirla immediatamente. Una ruota affilata non solo rimuoverà il materiale in modo più efficiente, ma genererà anche meno calore, riducendo il rischio di crepe superficiali. Puoi anche utilizzare un ravvivatore per mantenere le ruote in buone condizioni. Questo strumento aiuta a rimodellare la ruota ed esporre nuovi grani abrasivi, mantenendola affilata ed efficace.
4. Scegli la mola appropriata
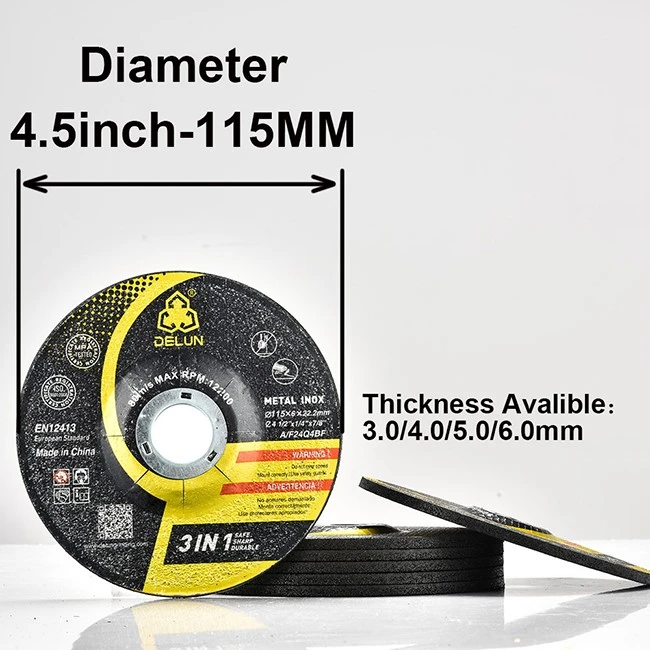
La scelta della mola giusta per il lavoro è fondamentale. Considera il materiale che stai rettificando, il tipo di finitura che desideri ottenere e la rettificatrice che stai utilizzando. Ad esempio, se lavori con il metallo, potresti voler utilizzare aDisco abrasivo per smerigliatura in metallo INOX Rettifica a 5 pollici Super durabilità. Questo tipo di mola è progettata specificamente per la rettifica dei metalli e offre una durata eccezionale. Allo stesso modo, se hai bisogno di una ruota più grande, laDISCO DA SMERIGLIATURA DELUN DA 9 POLLICI CON PRESTAZIONI EFFICIENTIpotrebbe essere un'ottima scelta. Fornisce prestazioni efficienti ed è adatto per una varietà di applicazioni.
5. Implementare un raffreddamento adeguato
Il raffreddamento è essenziale per prevenire crepe superficiali. È possibile utilizzare un liquido refrigerante o lubrificante durante il processo di rettifica per mantenere freddi il materiale e la mola. Ciò aiuta a dissipare il calore generato durante la macinazione e riduce il rischio di fessurazioni termiche. Sono disponibili diversi tipi di refrigeranti, quindi scegli quello adatto al materiale con cui stai lavorando. Alcuni liquidi refrigeranti hanno anche proprietà lubrificanti, che possono migliorare ulteriormente il processo di rettifica.
6. Controllare la velocità di avanzamento
Anche la velocità di avanzamento, ovvero la velocità con cui il materiale viene alimentato nella mola, gioca un ruolo nel prevenire le crepe superficiali. Una velocità di avanzamento lenta e costante è generalmente migliore di una veloce. Se si alimenta il materiale troppo velocemente, la mola potrebbe non essere in grado di rimuovere il materiale in modo efficiente, causandone il surriscaldamento. D'altro canto, una velocità di avanzamento troppo lenta può anche portare ad un eccessivo accumulo di calore. Trova il giusto equilibrio tra il materiale e la mola che stai utilizzando.
Casi di studio
Diamo un'occhiata ad un paio di casi di studio per vedere come funzionano questi metodi di prevenzione nelle situazioni del mondo reale.
Caso di studio 1: Officina di lavorazione dei metalli
Un'officina di lavorazione dei metalli riscontrava un elevato tasso di cricche superficiali nelle parti in acciaio inossidabile durante il processo di rettifica. Dopo aver analizzato la situazione, si sono resi conto che stavano utilizzando una mola non affilata e che esercitavano troppa pressione. Hanno sostituito la ruota con unaMiglior disco abrasivo da 100 mm per la lavorazione di metalli INOXe regolato la pressione di macinazione. Hanno anche iniziato a utilizzare un liquido refrigerante per mantenere fresche le parti. Di conseguenza, il numero di crepe superficiali è diminuito in modo significativo e la qualità dei prodotti è migliorata.
Caso di studio 2: Produttore di componenti automobilistici
Un produttore di componenti automobilistici aveva problemi con crepe superficiali nei componenti in alluminio. Hanno scoperto che la velocità della mola era troppo elevata, generando calore eccessivo. Hanno ridotto la velocità della mola e sono passati a una mola più adatta per l'alluminio. Hanno anche implementato un adeguato sistema di raffreddamento. Questi cambiamenti hanno portato ad una drastica riduzione delle crepe superficiali e ad un aumento dell’efficienza produttiva.
Conclusione
Prevenire le crepe superficiali nella molatura abrasiva significa comprenderne le cause e adottare le giuste misure preventive. Controllando la pressione di rettifica, utilizzando la velocità corretta della mola, mantenendo le mole affilate, scegliendo la mola giusta, implementando un raffreddamento adeguato e controllando la velocità di avanzamento, è possibile ridurre significativamente il rischio di crepe superficiali.
Se sei alla ricerca di prodotti abrasivi di alta qualità, abbiamo quello che fa per te. Offriamo una vasta gamma di dischi abrasivi, tra cui ilDurevole per la lavorazione dei metalli con disco abrasivo da 4,5 pollici, progettati per soddisfare le vostre esigenze specifiche. Che tu sia una piccola officina o una grande struttura industriale, possiamo fornirti le soluzioni di cui hai bisogno per ottenere i migliori risultati nelle tue operazioni di rettifica.
Se sei interessato a saperne di più sui nostri prodotti o hai domande sulla prevenzione delle crepe superficiali nella molatura abrasiva, non esitare a contattarci. Siamo qui per aiutarvi a migliorare i vostri processi di macinazione e migliorare la qualità dei vostri prodotti.
Riferimenti
- "Tecnologia di rettifica: teoria e applicazioni della lavorazione con abrasivi" di Stephen Malkin
- "Manuale della tecnologia abrasiva" di Patrick Kalpakjian e Steven R. Schmid